介绍
现代机械加工不仅需要快速运动和精确的刀具路径,还需要在加工过程中进行测量,以确保生产在工况变化时保持稳定。将Fagor CNC控制系统与Renishaw接触式测头相结合,可以帮助制造商实现自动化设置、验证零件位置、监控刀具状态并校正偏差,而无需依赖重复的人工检查。本文将阐述这种组合如何提高精度、缩短换刀时间,并支持在不同的工业应用中实现更一致的输出。此外,本文还将介绍车间使用测头来解决常见问题(例如错位、热漂移和尺寸误差)的实际原因,从而避免这些问题影响加工周期或零件质量。
为什么将 Fagor CNC 与 Renishaw 接触式测头搭配使用?
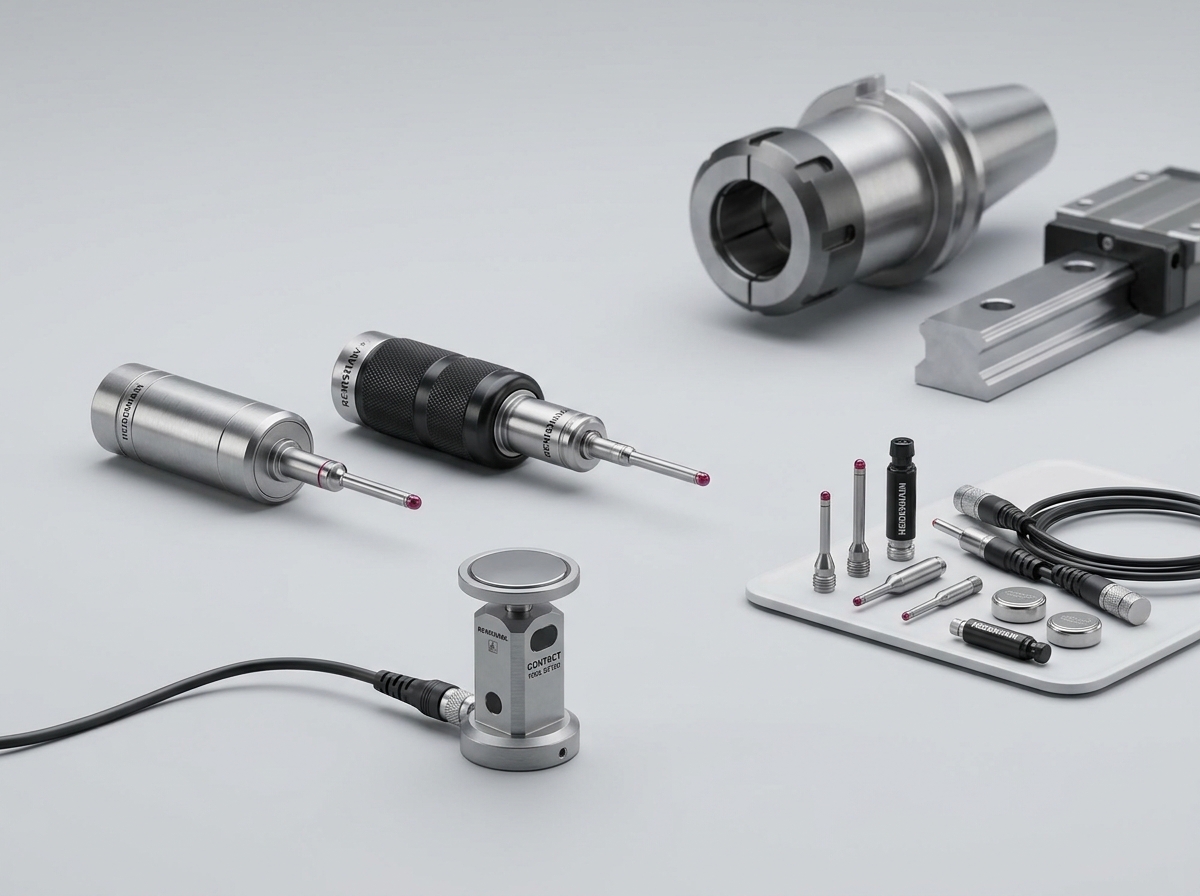
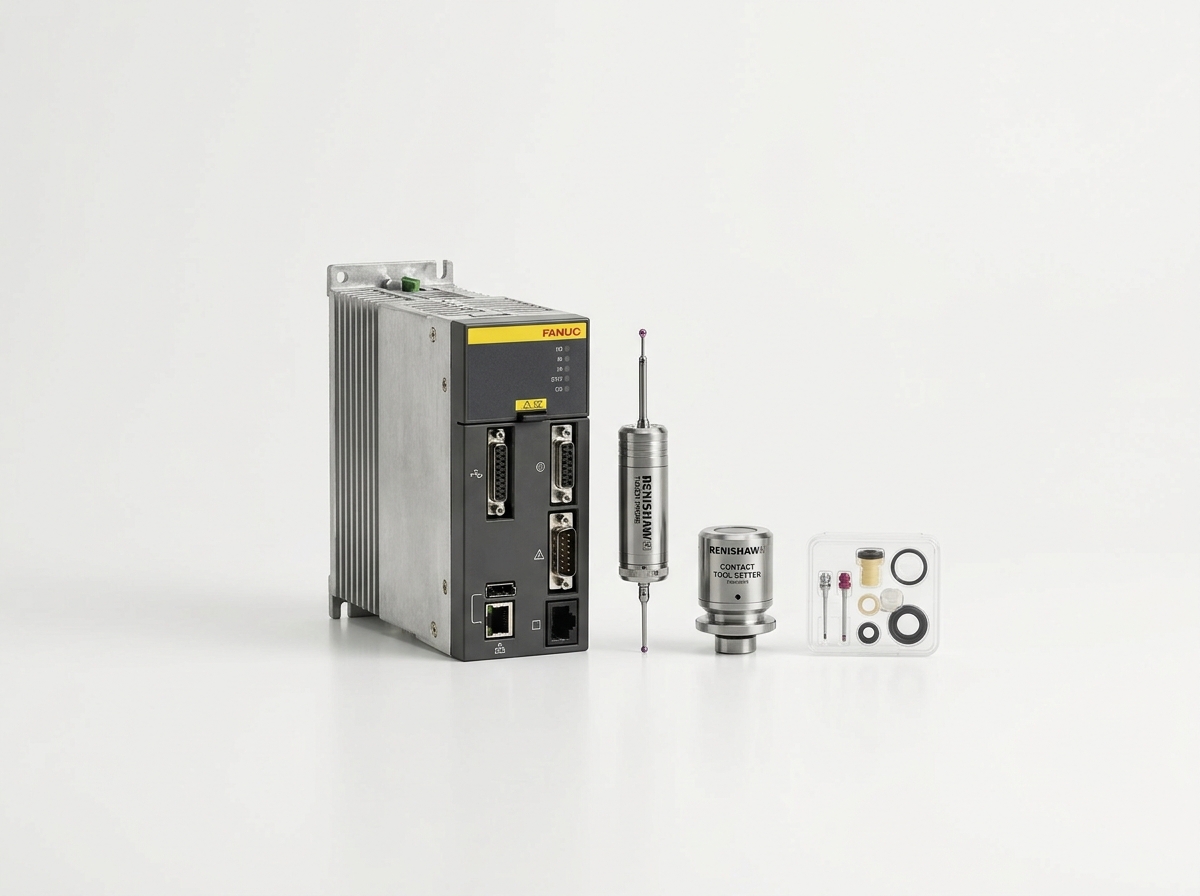
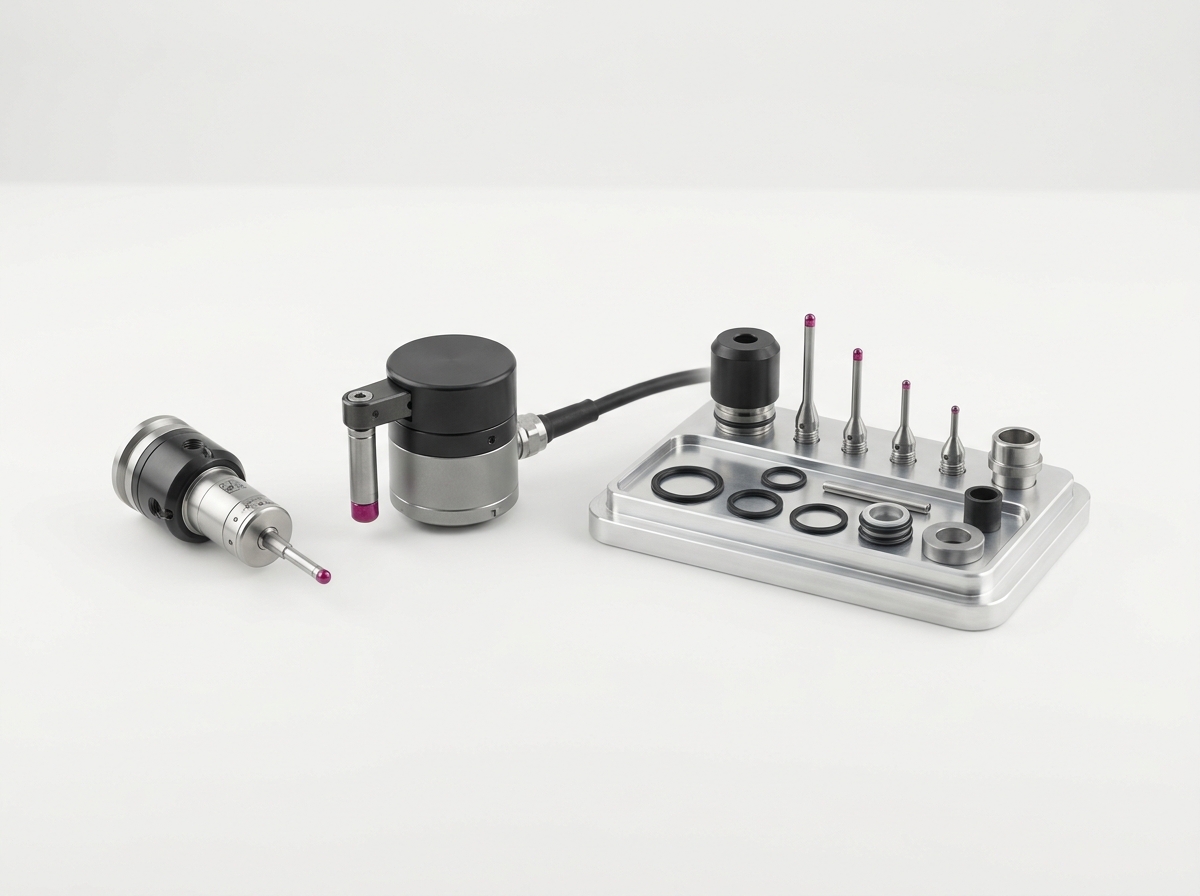
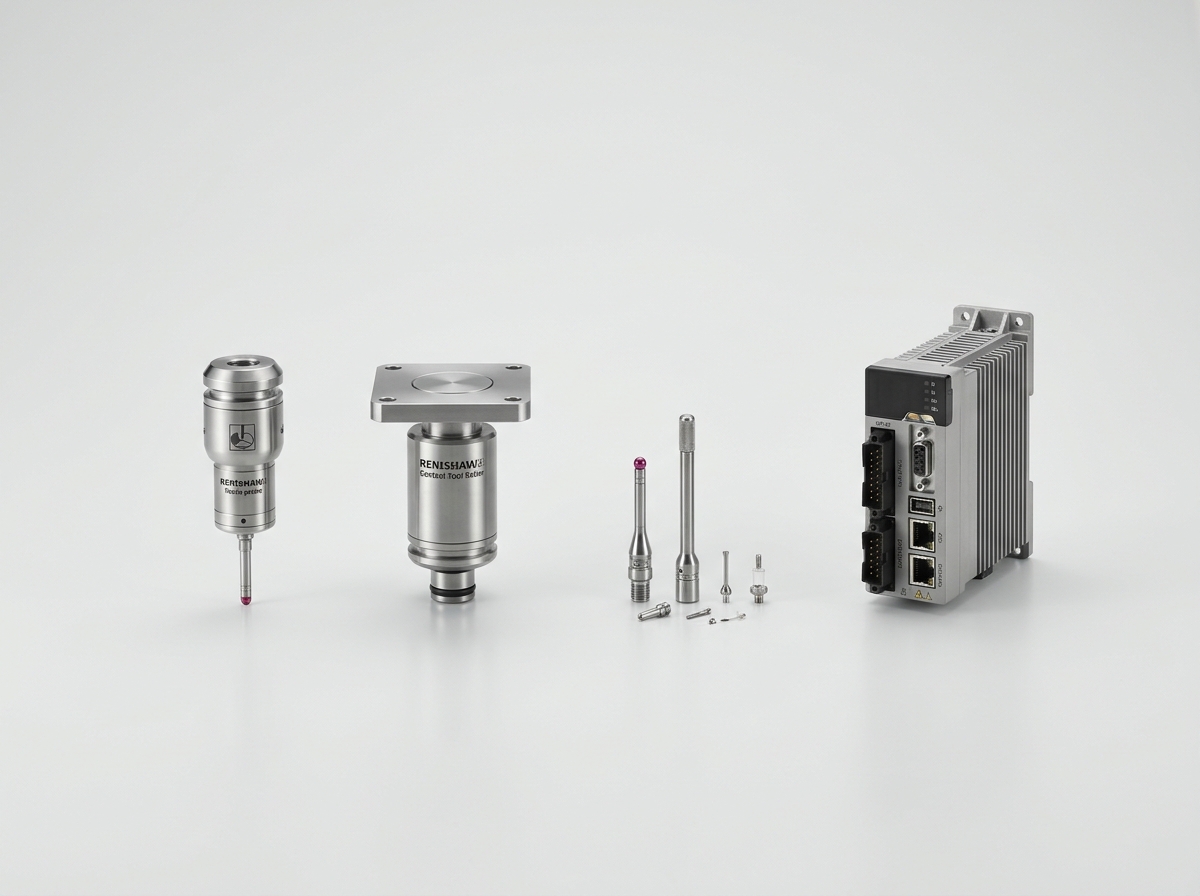
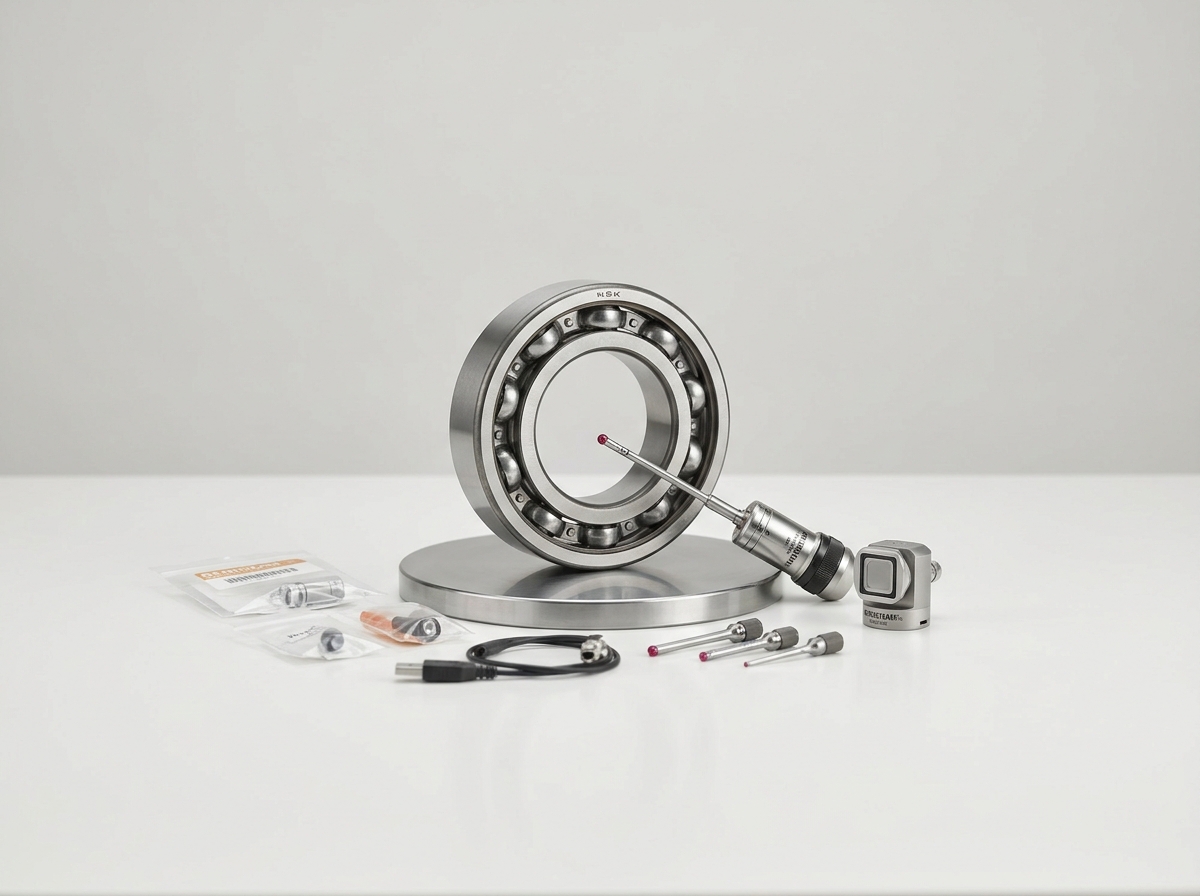
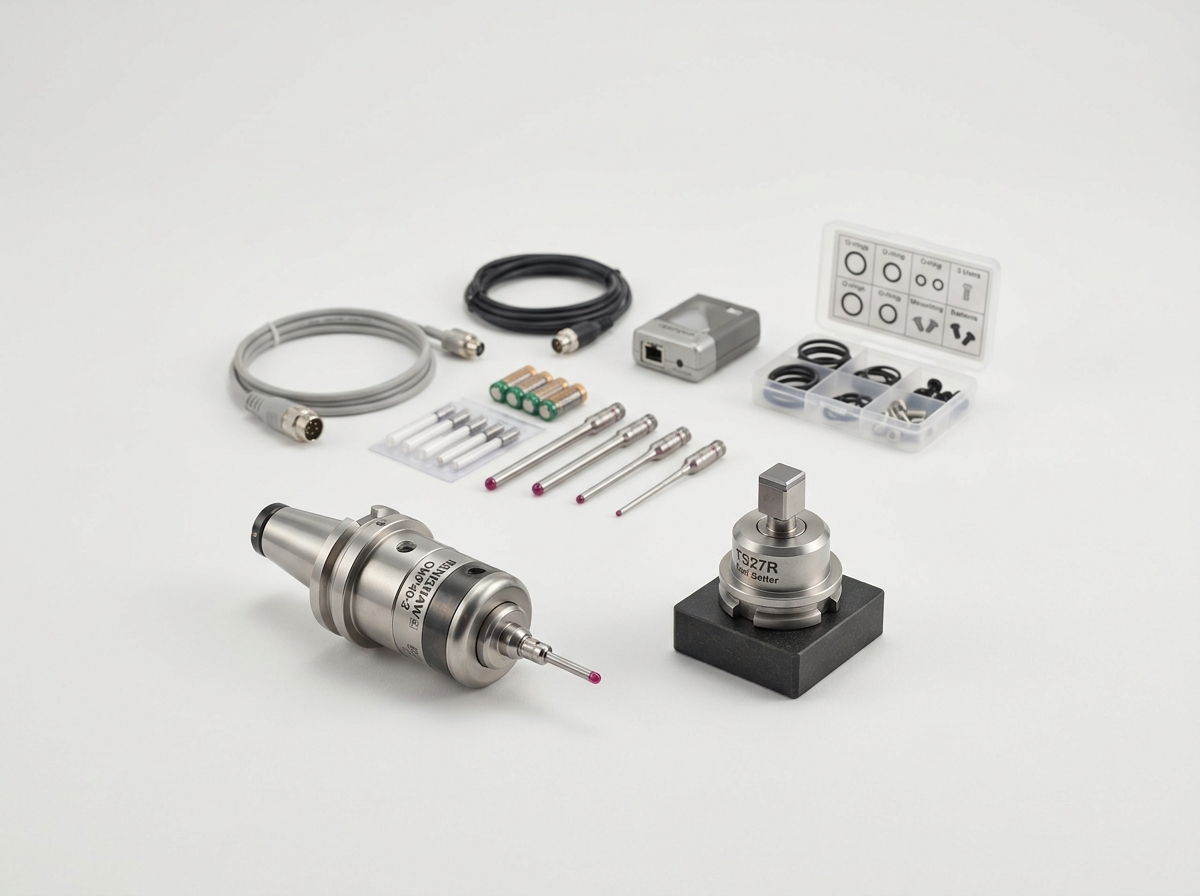
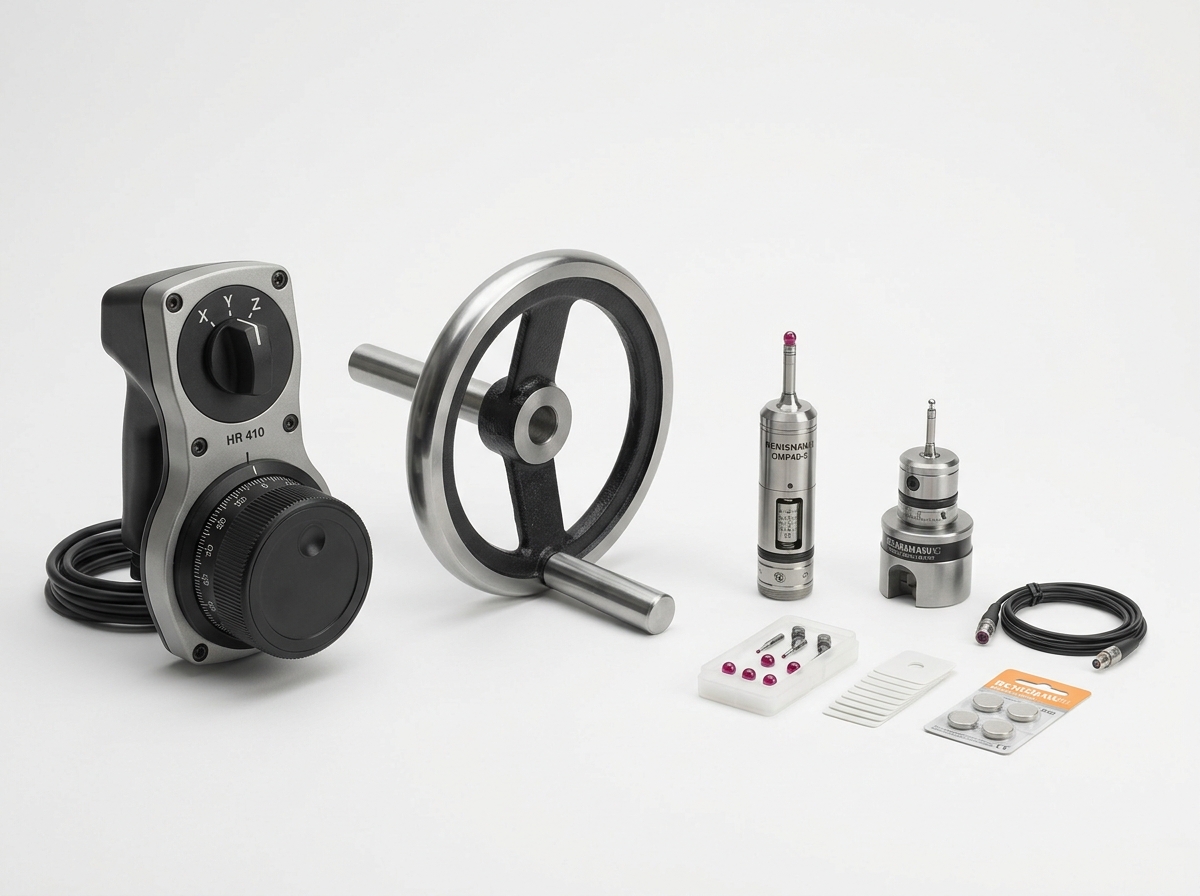
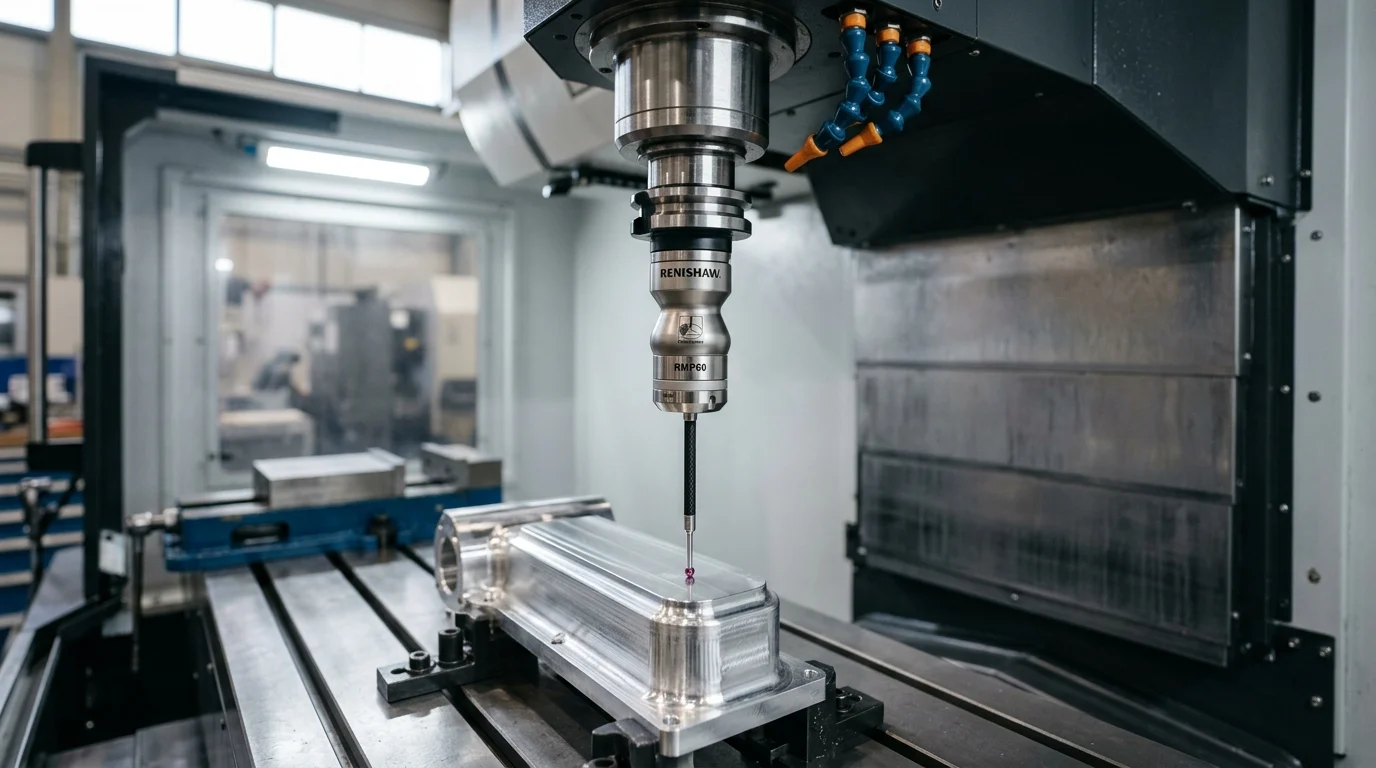
Fagor CNC系统以其强大的处理能力和先进的运动学算法而著称,使其非常适合复杂的多轴加工环境。当这些控制器与……配合使用时 先进计量硬件具体来说, 雷尼绍接触式探头由此产生的协同效应从根本上改变了机床的性能。这种集成弥合了材料去除和质量保证之间的差距,实现了闭环制造,使机床能够实时适应实际的物理条件。
集成的主要优势
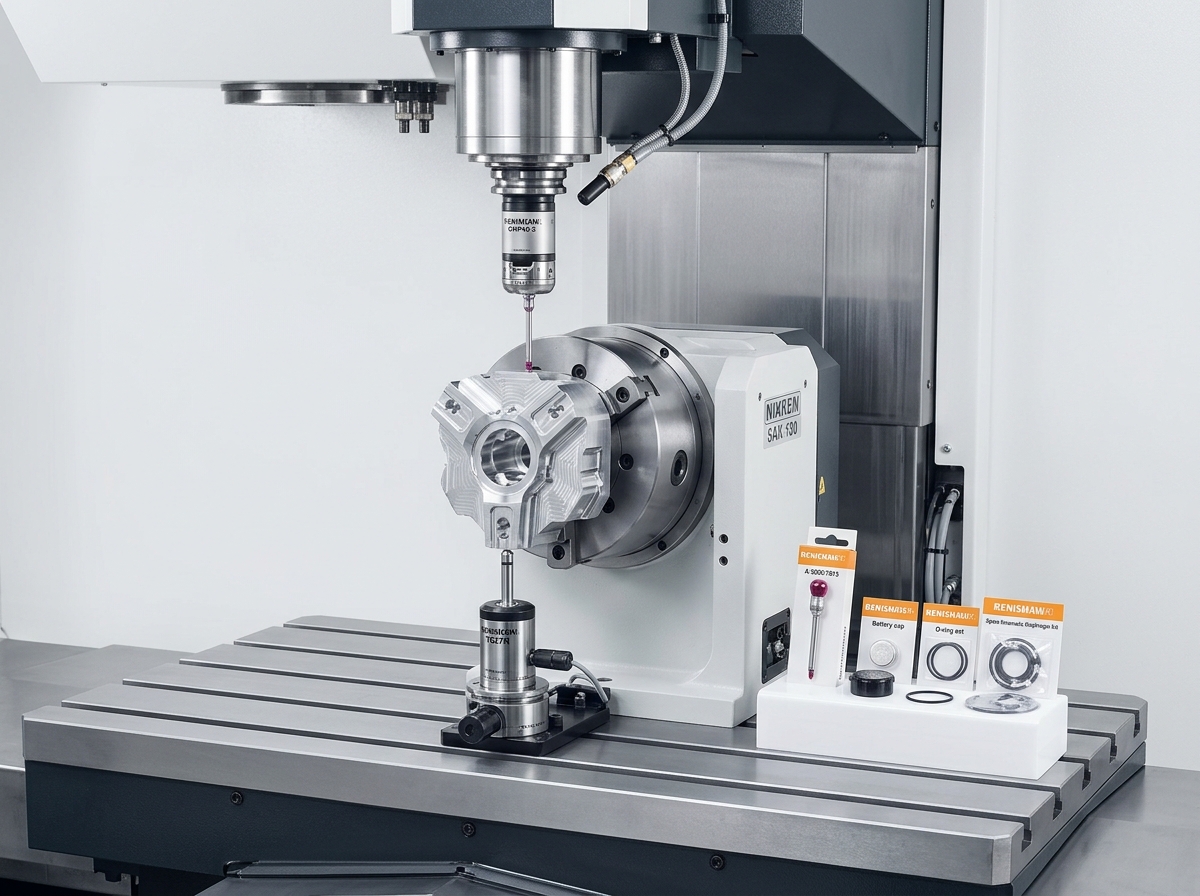
将雷尼绍测头系统与法戈数控机床集成的主要优势在于大幅减少人工干预。传统的工件装夹方式,例如使用千分表和寻边器,每次换刀通常需要 30 到 45 分钟。而通过法戈界面直接部署自动化测夹程序,装夹时间通常可缩短至 5 分钟以内。此外,现代接触式测头固有的重复性——通常可达 1.0 µm (2σ) 或更高——确保了零件基准的建立精度远超人工操作人员的水平。
解决常见的车间难题
车间经常面临热漂移、夹具错位和刀具磨损等问题,这些都会导致尺寸不合格。Fagor-Renishaw 组合方案直接解决了这些问题。通过在加工过程中启动探测循环,Fagor 控制器可以自动更新工件坐标系偏移量,以补偿在大批量粗加工循环中产生的热膨胀。这种自动化干预有效地消除了手动计算偏移量时的操作误差,将高精度加工中的废品率从行业平均水平的 4-6% 降低到 1% 以下。
评估的核心技术能力
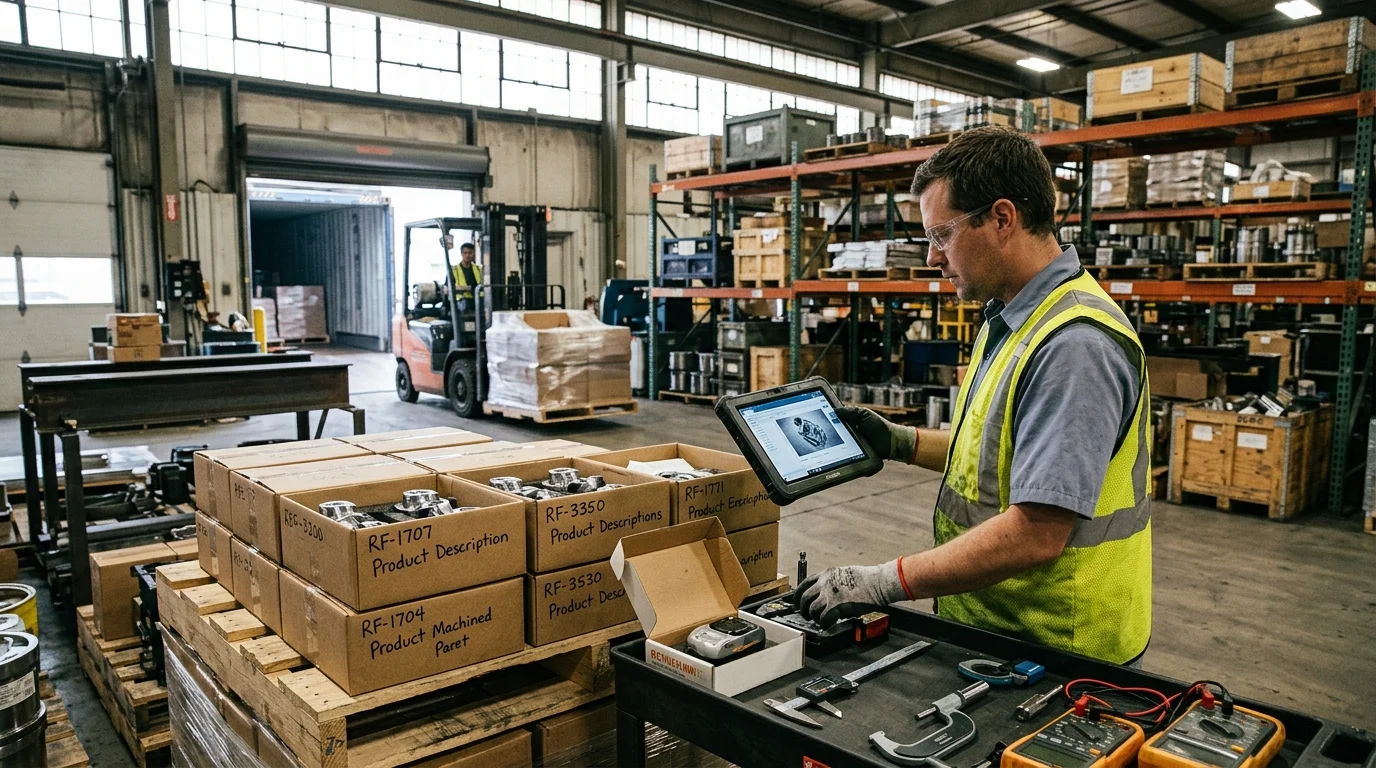
评估 Fagor 控制器与探测硬件之间的集成需要深入了解具体的硬件接口和软件算法,这些接口和算法共同促成了集成。 高速数据交换该系统的有效性很大程度上取决于数控系统架构如何处理探针触针接触工件时产生的触发信号。
控制功能和探测周期
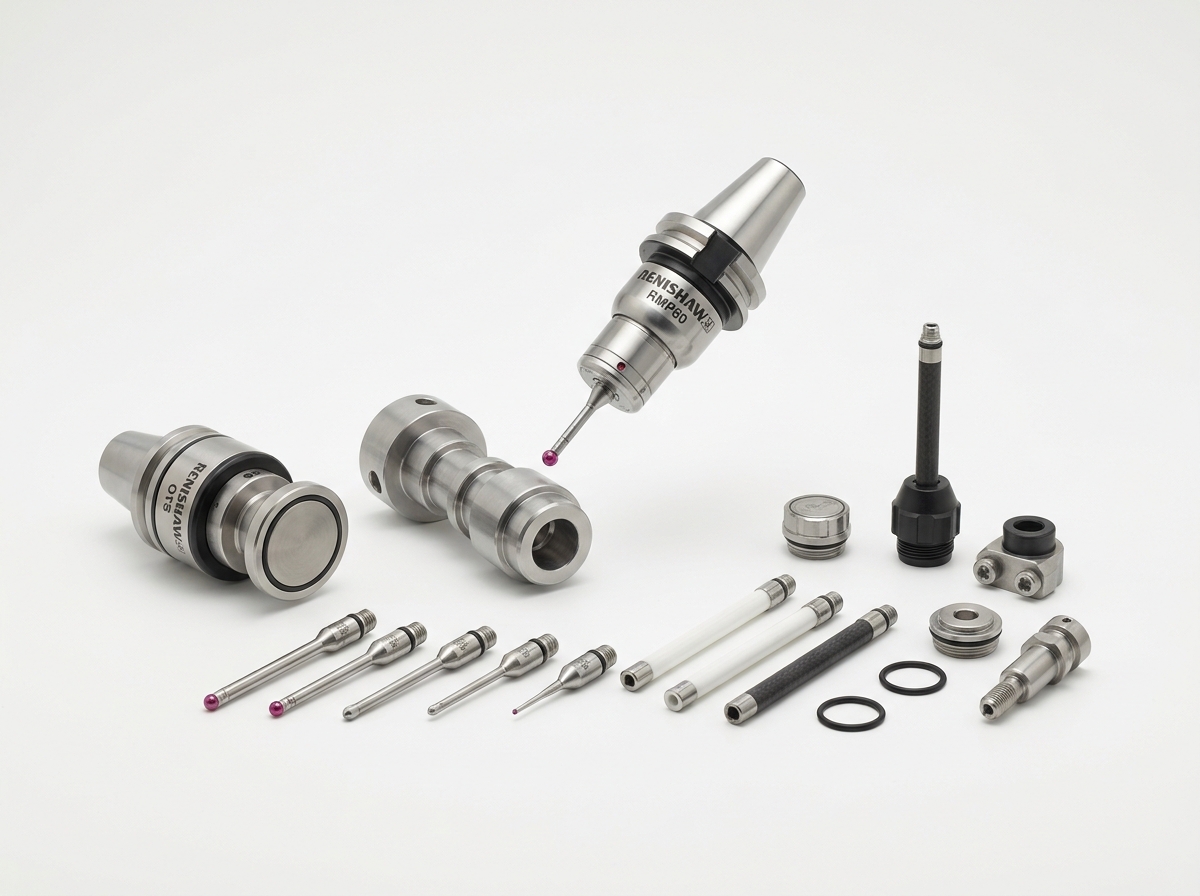
Fagor CNC 机床配备了一套完整的内置固定循环程序,专为探测而设计。这些程序包括孔/凸台测量、壁面/凹槽查找以及复杂的 3D 表面检测。当使用像 Fagor 这样的高精度设备时, 雷尼绍高精度探头,型号 MP250控制器以极高的确定性处理触发信号。Fagor架构保证信号延迟小于1毫秒,从而确保在触针偏转的瞬间精确捕捉到机器的位置,这对于在高进给速度下保持体积精度至关重要。
软件和测量功能
除了基本的偏移量更新之外,高级软件功能还支持五轴机床的运动学标定。Fagor 控制器利用主标定球和自动探测程序,可以测量旋转轴的实际旋转中心。即使由于机床沉降或轻微碰撞导致物理中心与理论中心偏差仅为 0.005 毫米,软件也会自动重写运动学参数。这确保了刀具中心点控制 (TCPC) 在五轴联动插补过程中始终保持完美无瑕。
集成和兼容性因素
兼容性取决于选择合适的信号传输协议。机床制造商必须根据加工中心的物理尺寸和内部架构,在光纤传输和无线电传输之间做出选择。无线电系统采用 2.4 GHz 跳频扩频 (FHSS) 技术,可在 15 米范围内可靠传输,因此非常适合大型龙门铣床。相反,光纤系统为紧凑型立式加工中心提供高度安全、本地化的传输。
| 变速器类型 | 典型范围 | 信号延迟 | 理想的机器环境 | 干扰免疫 |
|---|---|---|---|---|
| 光学(红外) | 最高可达 6 米 | 小型至中型立式加工中心、车床 | 高(需要视线畅通) | |
| 无线电(2.4 GHz FHSS) | 最远可达15米 | 小于 1.5 毫秒 | 大型龙门铣床,五轴机床 | 高(跳频) |
典型应用及性能权衡
机内计量技术的应用并非普遍必需,而是一种战略优势,尤其适用于那些材料成本高昂、零件复杂度高、公差范围严格限制制造流程的行业。了解这项技术的优势所在,有助于论证初始资本投入的合理性,并优化编程工作流程。
行业应用案例
航空航天和医疗器械制造业是Fagor驱动的探测系统最积极的应用领域。在航空航天领域,结构件由实心钛或Inconel合金坯料加工而成, 雷尼绍 OSP60 扫描探头 (或同等规格的超紧凑型3D触控触发探针)用于在粗加工开始前验证余量。在医疗器械制造领域,例如骨科植入物生产,该探针可验证由Fagor控制器高速样条插值生成的复杂自由曲面,确保偏差不超过行业法规规定的严格的0.015毫米轮廓公差。
对周期时间和废料的影响
引入探测循环必然会增加整体加工周期。典型的加工过程中的检测程序可能会使加工操作增加 45 到 90 秒。然而,在分析质量总成本时,这种性能上的权衡对探测循环的优势非常显著。虽然主轴在测量阶段处于非生产状态,但实时反馈可以防止高价值零件的报废。对于价值 5000 美元的零件而言,2% 的加工周期增加可以忽略不计,因为它可以降低因刀具磨损或热漂移而导致零件报废的概率达 95%。
第一部分验证和过程控制
传统上,首件验证是一个瓶颈,需要操作员拆卸零件,将其运送到坐标测量机 (CMM) 室,并在机床闲置期间等待结果。通过使用 Fagor CNC 执行自动化检测宏,首件验证可以直接在机床工作台上完成。这种过程控制策略可以将首件检验期间的主轴停机时间从数小时缩短到几分钟,从而确保生产计划与产能规划保持一致,并最大限度地提高整体设备效率 (OEE)。
实施、成本和合规性
从理论概念到全面运行的自动化探测系统,需要周密的规划,包括调试、财务论证以及遵守国际计量标准。正确的实施能够确保硬件和软件无缝通信,从而提供可靠的数据。
调试和设置步骤
调试过程首先是将光学或无线电接收器安装到机器外壳内,然后将接口模块硬线连接到 Fagor I/O 板。接下来,必须对测针进行机械指示,以确保同心度跳动小于 0.002 毫米。最后,Fagor 控制器需要安装和校准特定的测头宏。此校准过程包括使用已知直径的标准环规进行测头测量,以确定测针球的有效半径和触发预行程变化,从而确保软件能够补偿测头开关的物理特性。
成本驱动因素和投资回报率考量
一套完整系统的初始资本支出(包括探头、接收器、接口和软件宏)通常在 4,500 美元到 8,500 美元之间,具体取决于传输类型和精度规格。在计算投资回报率 (ROI) 时,工程师必须考虑机床的每小时成本、设置时间的减少以及历史废料成本。在机床负荷率为每小时 120 美元的高品种、小批量加工车间中,投资回收期为…… 接触探针集成 通常在 4 到 8 个月内实现。
| 成本/效益类别 | 典型值/范围 | 对投资回报率的影响 |
|---|---|---|
| 初始硬件/软件成本 | 4,500 美元 – 8,500 美元 | 资本支出(CapEx) |
| 缩短设置时间 | 每项工作耗时 25 至 40 分钟 | 增加可用主轴小时数 |
| 废料减量 | 下降 80% – 95% | 直接材料和人工成本节省 |
| 预期投资回收期 | 4-8个月 | 快速收回初始投资 |
标准和合规要求
工业环境需要坚固耐用的硬件。这些集成中使用的探针必须具备 IP68 防护等级,以确保其能够承受高压冷却液和金属碎屑的持续侵蚀。此外,Fagor 控制器执行的测量程序必须符合可追溯性标准。虽然机上探针测量不能取代符合 ISO 10360 标准的温控三坐标测量机 (CMM) 进行最终质量验收,但它是一种关键的过程控制工具,符合 ISO 9001 的要求,可用于验证设置和监控制造过程。
如何判断这种组合是否合适
投资先进的机载计量技术需要对工厂的现有能力、生产瓶颈和长期自动化目标进行战略评估。将Fagor控制器与……相结合的决策 高精度探头 应该以具体的运营数据和对生产环境的清晰了解为依据。
买家的选择标准
买家必须评估其具体的公差要求和生产组合。加工尺寸公差小于±0.02毫米的零件的工厂将立即受益于自动热补偿和刀具磨损更新功能。此外,在多品种、小批量生产环境下运营的工厂将从减少设置次数的功能中获益最多。相反,加工公差较大的铸件的专用大批量生产线可能无法产生足够的投资回报率来证明集成该功能的合理性,因为设置次数较少,并且热变量已通过其他方式得到严格控制。
可扩展性和标准化
对于大型企业而言,在整个机床群中实现 Fagor-Renishaw 集成的标准化,可显著提升可扩展性。采用统一的探测架构,编程人员无需修改后处理器的输出,即可在不同的机床上部署标准化的 CAM 模板和检测宏。这种标准化减轻了操作人员的培训负担,并确保在一台五轴加工中心上验证过的零件程序,在另一台加工中心上也能以相同的精度和安全性执行,从而实现无缝的生产流程和敏捷的制造操作。
要点总结
- 雷尼绍触摸探针最重要的结论和原理
- 在您承诺之前,值得验证的规格、合规性和风险检查
- 读者可以立即采取的实用后续步骤和注意事项
常见问题解答
Renishaw 接触式测头如何缩短 Fagor CNC 的设置时间?
它通过 Fagor 探测循环自动查找基准并进行对齐,通常将换模时间从 30-45 分钟缩短到 5 分钟以内。
Fagor CNC能否使用Renishaw探头来校正热漂移?
是的。加工过程中的探测可以自动更新工件偏移量,有助于在长时间或高强度的粗加工循环中保持尺寸精度。
哪种雷尼绍测头传动装置最适合我的机器?
对于视线清晰的紧凑型机器,可以使用光学信号;对于需要更远、更灵活信号范围的大型机器或 5 轴装置,可以使用无线电信号。
Renishaw MP250 是否适用于高精度 Fagor 应用?
是的。MP250 非常适合用于精确的孔径、凸台和 3D 探测,在这些应用中,重复性和快速触发响应至关重要。
Fagor CNC 和 Renishaw 测头能否支持 5 轴校准?
是的。使用校准球进行自动探测可以测量旋转轴中心,并有助于更新运动学参数,从而实现精确的 TCPC 性能。